Oficina de vidro a quente
Notas de leitura
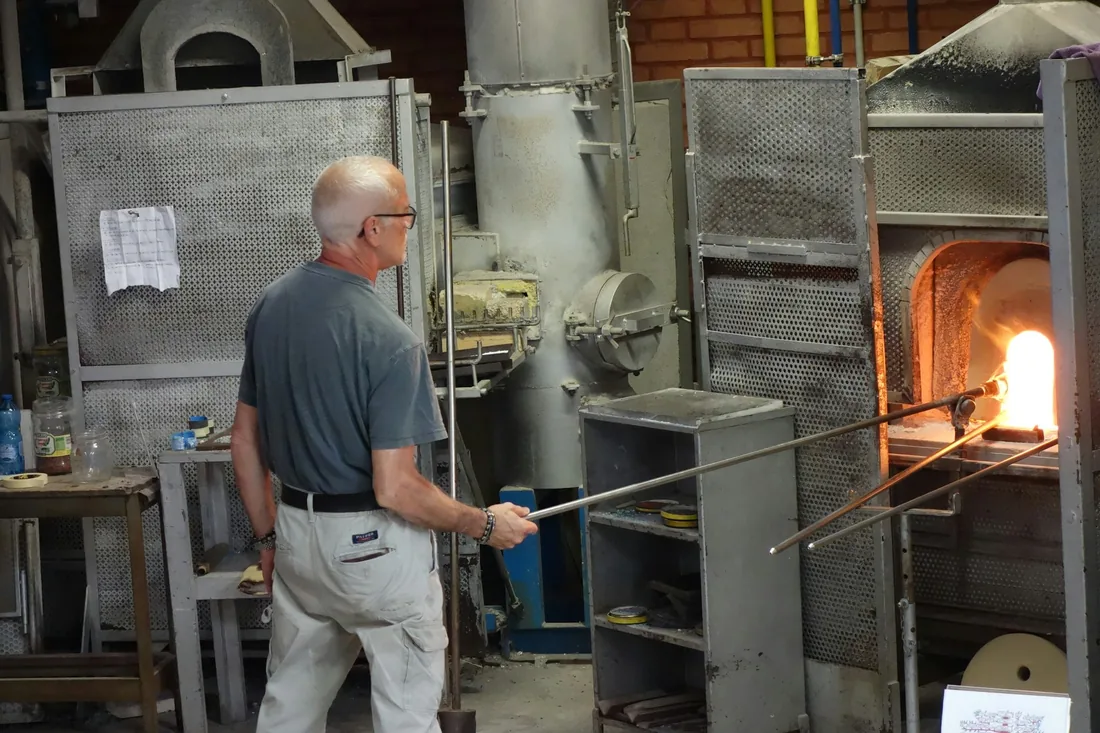
Recolha de massa de vidro incandescente junto à boca do forno, durante uma sessão de trabalho a quente.
O vidro trabalha-se
enquanto ainda escorre
Numa oficina de sopro, quase tudo depende de temperatura e de tempo. A massa de vidro só se deixa recolher, esticar e soprar dentro de um intervalo estreito de calor; acima dele escorre como mel, abaixo dele endurece a meio do gesto e parte-se. Perceber esse intervalo é perceber a oficina inteira.
Este conjunto de textos descreve o percurso completo de uma peça: os três fornos que sustentam o trabalho, a recolha na cana, a modelação em molde ou à mão livre, a cor obtida com óxidos metálicos, o recozimento que lhe dá resistência e o acabamento a frio. No fim, uma lista de regras de segurança que qualquer pessoa deve conhecer antes de se aproximar da boca de um forno.
01
Fusão, reaquecimento, recozimento
Três fornos, três temperaturas, três funções
Uma oficina de sopro organiza-se à volta de três volumes quentes que nunca fazem o mesmo trabalho. O forno de fusão mantém o vidro líquido de forma contínua; o forno de reaquecimento devolve calor à peça entre gestos; o forno de recozimento arrefece-a devagar, durante horas, quando tudo o resto já terminou. Quem entra pela primeira vez numa oficina tende a ver apenas fogo e ruído, mas basta seguir o percurso de uma peça para que a divisão de funções se torne evidente.
Forno de fusão
É o forno que está sempre aceso. No interior, dentro de um cadinho refratário ou de uma bacia revestida, a mistura de sílica, carbonato de sódio e calcário funde-se por volta dos 1400 °C e é depois mantida numa temperatura de trabalho mais baixa, normalmente entre 1050 °C e 1150 °C. Entre a fusão e o trabalho existe uma fase de afinação, em que as bolhas de gás sobem à superfície e a massa se torna homogénea. Interromper esse repouso é a forma mais rápida de acabar com peças cheias de bolhas finas.
A boca do forno é a parte que define a rotina do dia: abre-se apenas o tempo necessário, porque cada abertura faz cair a temperatura interna e obriga o queimador a recuperar. Por isso, numa oficina bem organizada, as recolhas encadeiam-se e ninguém deixa a porta aberta a conversar.
Forno de reaquecimento
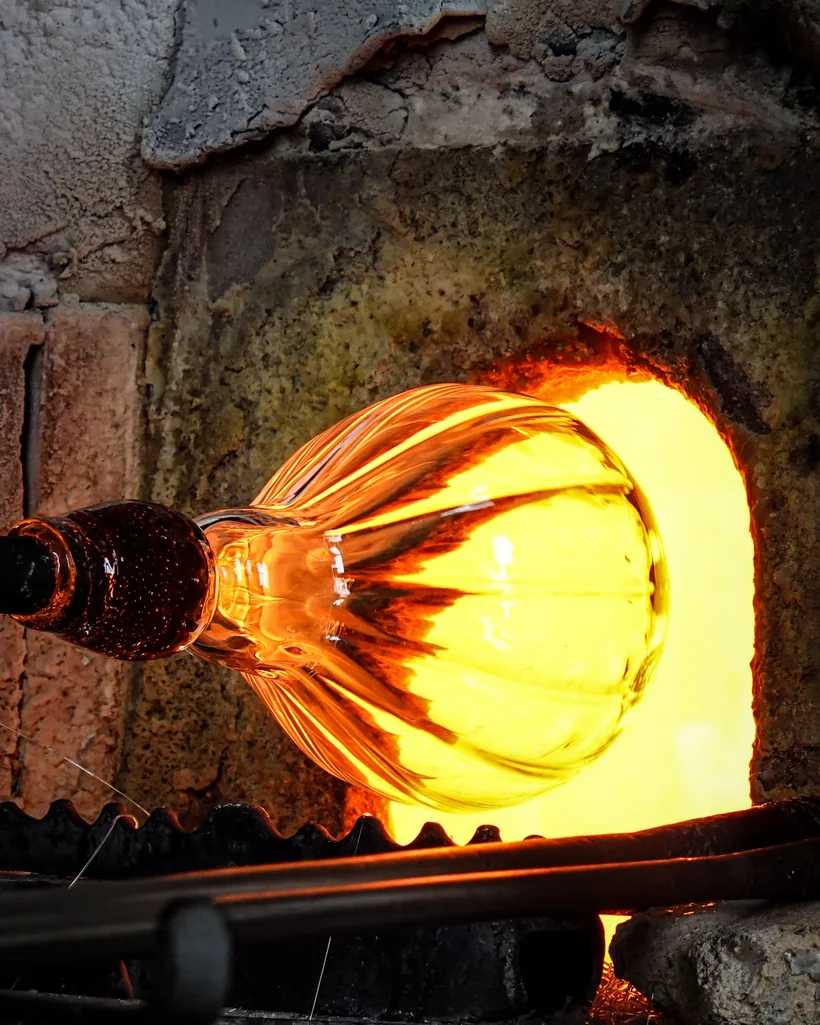
Conhecido internacionalmente pelo termo inglês glory hole, é um cilindro refratário aquecido com uma boca ampla, onde a peça entra e roda sem tocar nas paredes. Não serve para fundir nada: serve para devolver plasticidade à superfície que arrefeceu enquanto se cortava, se abria ou se aplicava uma asa. A rotação constante é o que impede a peça de ceder para um dos lados, e é também a razão pela qual o vidreiro raramente pousa a cana.
Forno de recozimento
É o único forno frio ao início do dia e o último a desligar. Recebe as peças acabadas a uma temperatura próxima dos 500 °C — variável conforme a composição do vidro — e baixa depois de forma programada, por vezes durante doze ou vinte e quatro horas. Sem esta etapa, a peça sai bonita e parte-se dias mais tarde, sem que ninguém lhe toque.
- Fusão: mantém a massa líquida e homogénea, aberta apenas para recolher.
- Reaquecimento: repõe a temperatura de trabalho durante a modelação, em segundos.
- Recozimento: controla o arrefecimento e elimina as tensões internas.
- Regra prática: se uma destas três funções falha, o problema aparece sempre na peça, mesmo que só na semana seguinte.
02
Recolha e centragem
Recolher a massa na cana e mantê-la centrada
A cana de sopro é um tubo de aço com cerca de um metro e meio, com uma extremidade preparada para receber vidro e a outra com um bocal para soprar. Antes da primeira recolha, a ponta é pré-aquecida: vidro incandescente sobre metal frio agarra mal e tende a destacar-se num movimento mais brusco.
A recolha faz-se mergulhando a ponta na massa e rodando a cana de forma contínua, sempre no mesmo sentido, enquanto se retira. É a rotação que distribui o vidro em volta do eixo do tubo; parar de rodar, mesmo por um segundo, deixa a massa cair para um lado e obriga a corrigir tudo o que vem a seguir. Quando é preciso mais volume, faz-se uma segunda ou terceira recolha por cima da primeira, depois de a anterior ter arrefecido o suficiente para não se deformar.
Entre recolhas, a massa é assentada num bloco de madeira húmida ou numa concha metálica, um gesto que arredonda a superfície, retira irregularidades e cria uma pele ligeiramente mais fria por fora. O vapor que se forma entre a madeira e o vidro funciona como uma pequena almofada e evita marcas. A partir daqui, a peça passa a alternar entre o banco de trabalho e o forno de reaquecimento.
O que acontece no banco
O banco tem dois braços paralelos onde a cana rola. Sentado, o vidreiro roda o tubo com a mão esquerda e trabalha com a direita — pinças de madeira ou de metal, jornal molhado, tesoura, pontas de aço. A mão que roda praticamente não pára; a outra intervém em movimentos curtos, entre reaquecimentos. Quase todos os erros visíveis numa peça acabada nascem de uma rotação irregular ou de uma intervenção feita com o vidro já demasiado frio.
- Aquecer a ponta da cana antes da primeira recolha.
- Recolher rodando sempre no mesmo sentido, sem parar ao retirar.
- Assentar a massa no bloco húmido para arredondar e uniformizar.
- Formar a primeira bolha com um sopro curto, tapando o bocal para a manter.
- Reaquecer e alongar até chegar à forma e ao volume pretendidos.
03
Molde e mão livre
Soprar dentro de um molde ou modelar à mão livre
Há duas formas de dar forma à bolha de vidro, e a escolha entre elas altera todo o ritmo de trabalho. No sopro em molde, a bolha é introduzida numa cavidade de madeira, grafite ou metal e expande-se até encostar às paredes. O molde impõe o perfil e o diâmetro, o que permite repetir a mesma forma dezenas de vezes com pequenas variações. Os moldes de madeira são humedecidos antes de cada utilização: a água transforma-se em vapor e cria uma camada que impede o vidro de colar e de ficar marcado.
Na modelação livre, o perfil resulta apenas da gravidade, da rotação e das ferramentas. A peça é alongada quando se segura na vertical com a boca para baixo, alargada quando se abre com pinças em rotação rápida, estreitada quando se aperta o colo. Exige mais leitura da temperatura, porque não há nenhuma superfície a limitar a expansão: o vidro vai onde estiver mais quente e mais fino.
Da cana ao pontel
Para abrir a boca de um copo ou de uma taça, a peça tem de mudar de suporte. Aplica-se uma pequena porção de vidro no fundo, através de uma vara maciça — o pontel —, marca-se o colo junto à cana com uma pinça e um pouco de água, e um toque seco separa a peça. A partir desse momento, a peça está presa pelo fundo e a boca fica livre para ser reaquecida e aberta em rotação. A marca deixada pelo pontel é depois lixada ou polida durante o trabalho a frio.
- Molde de madeira: humedecer sempre antes de usar; nunca soprar num molde seco.
- Reaquecer de forma uniforme antes de abrir a boca, ou o bordo ficará oval.
- Paredes finas arrefecem primeiro; o fundo grosso mantém calor durante mais tempo.
- A separação da cana faz-se com a peça já ligeiramente mais fria no colo.
04 — Cor
A cor do vidro vem de óxidos metálicos
O vidro comum de soda-cal é praticamente incolor quando as matérias-primas estão limpas. A cor introduz-se com pequenas quantidades de óxidos metálicos, que se dissolvem na massa e absorvem parte do espectro luminoso. As proporções são baixas — muitas vezes abaixo de um por cento — e uma diferença mínima altera o tom final.
Na prática de oficina, a cor raramente é fundida de raiz: aplica-se sobre a massa recolhida, sob a forma de grânulos, de pó ou de varas coloridas previamente preparadas. O material é rolado sobre a bolha ainda quente, reaquecido até incorporar e depois coberto por uma nova recolha de vidro transparente, que o fixa e lhe dá profundidade.
A regra que não se pode ignorar é a da compatibilidade: dois vidros só podem ser combinados se tiverem coeficientes de dilatação próximos. Juntar materiais incompatíveis produz tensões permanentes na fronteira entre eles, e a peça fende mais tarde, mesmo que o recozimento tenha sido bem feito.
- Cobalto: azuis intensos, mesmo em quantidades muito pequenas.
- Cobre: do azul-turquesa ao verde, conforme as condições do forno.
- Crómio: verdes profundos e estáveis.
- Manganês: violetas; historicamente também usado para corrigir tonalidades.
- Ferro: verdes e âmbares, frequentes em vidro reciclado.
- Selénio e ouro coloidal: vermelhos e rosas, sensíveis ao reaquecimento.
05
Tensões internas
Porque é o recozimento que decide a resistência da peça
Uma peça de vidro arrefece sempre de fora para dentro. A superfície contrai primeiro e o interior continua quente e dilatado; quando o núcleo arrefece por sua vez, encontra uma casca já rígida que não o acompanha. O resultado são tensões congeladas dentro do material, invisíveis a olho nu, mas suficientes para a peça se partir sozinha à mesa, dias ou semanas depois.
O recozimento resolve isto através do tempo. A peça é mantida numa temperatura em que o vidro ainda permite um rearranjo interno mínimo — o chamado ponto de recozimento, próximo dos 500–560 °C em vidros de soda-cal — durante o tempo necessário para que as tensões relaxem. Depois, o arrefecimento é lento e controlado até abaixo da zona em que qualquer movimento interno deixa de ser possível. Só a partir daí se pode acelerar sem risco.
O fator determinante não é o tamanho da peça, mas a sua espessura. Um copo de parede fina pode ficar pronto em poucas horas; uma peça maciça com quatro ou cinco centímetros de espessura exige um ciclo muito mais longo, porque o tempo necessário cresce muito mais depressa do que a espessura. Peças com espessuras muito desiguais — fundo pesado e parede fina — são as mais exigentes de todas.
Sinais de um recozimento mal feito
- Fissuras que aparecem horas ou dias depois, sem impacto nem queda.
- Roturas a partir do fundo ou da marca do pontel, zonas mais espessas.
- Fendas provocadas por variações normais de temperatura, como água quente.
- Tensões visíveis sob luz polarizada, sob a forma de zonas claras e escuras.
Abrir o forno de recozimento antes do fim do ciclo é o erro mais comum, e o mais difícil de aceitar: as peças estão visualmente prontas muito antes de estarem estáveis. Vale a pena tratar o ciclo como parte da produção e não como uma espera.
06
Acabamento a frio
O trabalho a frio começa no dia seguinte
Quando a peça sai do forno de recozimento, à temperatura ambiente, entra numa oficina completamente diferente: sem fogo, mas com água, abrasivos e ruído constante. O trabalho a frio serve para corrigir o que a modelação a quente deixou por resolver e para definir superfícies que só se obtêm por desgaste.
A sequência habitual começa pelo corte, feito com serra de disco diamantado e refrigeração a água, quando é preciso eliminar um bordo irregular ou a calote que ficou presa ao pontel. Segue-se o desgaste em pratos horizontais ou discos, com granulometrias progressivamente mais finas: cada etapa existe para apagar os riscos da anterior, e saltar um grão obriga quase sempre a recomeçar. O polimento final pode ser feito com óxido de cério sobre feltro ou cortiça, devolvendo transparência à zona trabalhada.
Existem ainda acabamentos que não procuram brilho. O jato de areia deixa a superfície mate e uniforme e permite desenhos com máscaras adesivas; a gravação com pequenas rodas abrasivas trabalha detalhes finos; o ácido, usado industrialmente para obter mate, exige condições e proteções que raramente existem numa oficina pequena e é por isso pouco recomendável fora de instalações preparadas.
- Manter água abundante em todas as operações abrasivas: refrigera e evita poeiras finas.
- Nunca trabalhar vidro a seco em discos rápidos, mesmo por poucos segundos.
- Progredir por grãos, sem saltos, e limpar a peça entre etapas.
- Verificar a peça contra a luz antes de polir, para não fixar riscos profundos.
- Proteção ocular obrigatória: as lascas de vidro projetadas são pequenas e rápidas.
07
Regras junto ao forno
Segurança junto ao forno, antes de qualquer gesto
O risco mais característico do trabalho a quente é simples de enunciar: o vidro quente é visualmente igual ao vidro frio. Uma peça a 400 °C não tem brilho nenhum e está pousada na bancada como qualquer outra. Por isso, a primeira regra de qualquer oficina é nunca tocar em vidro sem ter a certeza absoluta de que arrefeceu, e sinalizar o material quente de forma clara.
A segunda regra diz respeito ao espaço. As zonas de circulação em volta dos fornos mantêm-se livres, e quem se desloca com uma cana carregada tem sempre prioridade, anunciando em voz alta a passagem. A cana ocupa mais espaço do que a intuição sugere e roda continuamente.
Lista de verificação antes de começar
- Roupa de fibras naturais, de algodão ou lã; evitar sintéticos, que fundem sobre a pele.
- Calçado fechado e resistente, sem entradas por cima do pé.
- Cabelo apanhado e sem peças de vestuário soltas ou pendentes.
- Proteção ocular adequada ao calor radiante e ao brilho da boca do forno.
- Zonas de passagem desimpedidas e bancadas sem objetos desnecessários.
- Ventilação a funcionar e extração ligada antes de abrir qualquer forno.
- Recipientes de água identificados e afastados do vidro incandescente.
- Lugar definido e sinalizado para pousar ferramentas e peças ainda quentes.
- Saber onde estão o extintor e o material de primeiros socorros.
- Nunca trabalhar sozinho junto a fornos em funcionamento.
As queimaduras mais frequentes não vêm do contacto direto com a massa incandescente, mas de ferramentas metálicas deixadas perto da boca do forno e de peças arrefecidas apenas à superfície. É por isso que a organização da bancada conta tanto como a técnica.
08
Materiais publicados
Que materiais são publicados neste site
O Masigi reúne textos explicativos sobre o sopro de vidro e o trabalho a quente, escritos para quem quer compreender o processo: estudantes de oficinas, visitantes de ateliês, pessoas que trabalham com materiais e leitores simplesmente curiosos. Os conteúdos descrevem princípios, sequências de trabalho, vocabulário técnico e cuidados básicos.
Os temas cobertos organizam-se em torno do percurso de uma peça, dos fornos ao acabamento a frio. Não se publicam manuais de montagem de equipamento, planos de construção de fornos nem instruções que substituam formação prática presencial: o trabalho junto a um forno aprende-se acompanhado, numa oficina, com quem tem experiência.
- Descrição do funcionamento dos fornos e das temperaturas envolvidas.
- Sequências de trabalho a quente, da recolha ao pontel.
- Notas sobre cor, compatibilidade de vidros e comportamento do material.
- Recozimento, tensões internas e causas de rotura tardia.
- Técnicas de acabamento a frio e respetivos cuidados.
- Vocabulário de oficina, em português e com o termo internacional quando é útil.
09
Correio eletrónico
Contacto
O Masigi é um projeto informativo e editorial, sem serviços comerciais, inscrições ou formulários. A única forma de contacto é o correio eletrónico, e a mensagem é lida por quem mantém os textos.
Para correções, dúvidas sobre o conteúdo, sugestões de temas relacionados com o vidro a quente ou questões sobre a utilização dos materiais publicados, escreva para [email protected].
Mais informação sobre o objetivo do projeto está reunida na página Sobre o projeto.